
В изготовлении металла, MIG и TIG сварки являются двумя из наиболее широко используемых процессов дуговой сварки. Оба используют электрическую дугу для соединения металлов, но они различаются по конструкции электрода, подаче наполнителя и методам сварки.
Сварка MIG использует непрерывно подаваемый расходный провод, что делает его пригодным для применений, требующих высокой производительности. Сварка TIG использует вольфрамовый электрод без расходных материалов и обеспечивает больший контроль над процессом сварки.
Итак, что лучше: сварка MIG или TIG? Каковы их преимущества и недостатки, и какой процесс больше подходит для разных материалов?
Это руководство сравнивает сварку MIG и TIG, объясняет их плюсы и минусы и исследует их приложения, чтобы помочь вам выбрать правильный процесс сварки.
Сварка MIG, также известная как сварка инертным газом металла, представляет собой процесс газовой дуговой сварки металла (GMAW). Он использует электрод из расходуемой проволоки с непрерывной подачей для создания электрической дуги между проволокой и заготовкой.
Дуга плавит как проволоку, так и основной металл, образуя расплавленную сварную бассейну. Защитные потоки газа через сварочную горелку для защиты зоны сварки от атмосферного загрязнения.
В зависимости от материала и применения защитные газы могут включать аргон, диоксид углерода или смеси различных газов. Технически, MIG относится к использованию инертных защитных газов, в то время как GMAW также включает процессы с использованием активных газов.
Сварка MIG обычно используется в производстве, производстве металлов, автомобилестроении и промышленном ремонте.
Для получения дополнительной информации о различных классификациях и приложениях проводов см. Наш гид поТипы сварочной проволоки MIG.
Сварка TIG, также известная как газовая вольфрамовая дуговая сварка (GTAW), использует вольфрамовый электрод без расходных материалов для создания электрической дуги.
В отличие от сварки MIG, вольфрамовый электрод обычно не плавится в сварном шве. Наполнитель металла может быть добавлен отдельно вручную, когда это необходимо, хотя некоторые применения TIG выполняются без дополнительного наполнителя.
Аргон обычно используется в качестве защитного газа, в то время как гелий или смеси аргон-гелий могут быть выбраны для определенных применений.
Поскольку электрод и присадочный металл являются отдельными, сварщики могут контролировать подачу тепла и добавление присадочного металла независимо друг от друга.
Сварка TIG широко используется для прецизионного изготовления, труб из нержавеющей стали, тонких материалов и применений, требующих тщательного контроля качества сварки.
Для получения дополнительной информации о материалах наполнителя TIG см. Наше руководство поТипы стержней наполнителя TIG.
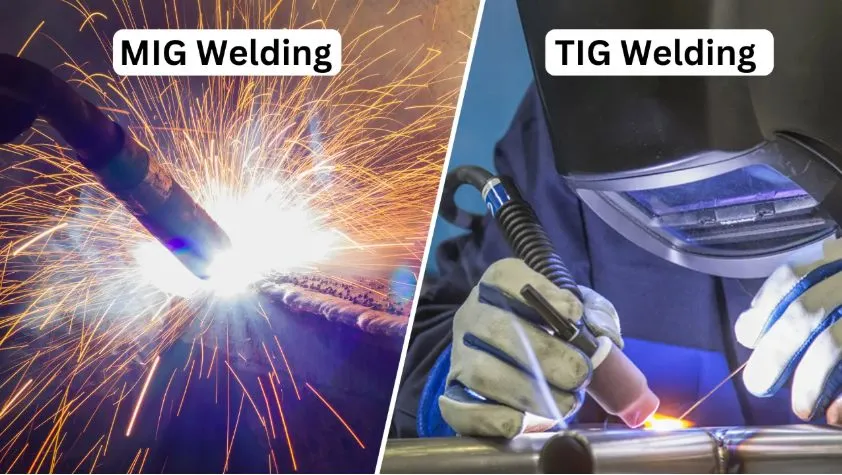
Хотя сварка MIG и TIG разделяет некоторые основные принципы, их методы работы и рабочие характеристики значительно различаются.
| Сравнение | MIG сварки | Сварка TIG |
|---|---|---|
| Электрод | Расходный провод | Не-потребляемый вольфрам |
| Наполнитель Металл | Непрерывно питаемый проволочный электрод | Отдельный присадочный стержень, опционально |
| Скорость сварки | Обычно быстрее | Обычно медленнее |
| Скорость осаждения | Высшее | Нижняя |
| Контроль тепла | Проконтролированный через параметры заварки и скорость перемещения | Точный контроль с помощью добавления тока и наполнителя |
| Возникновение сварки | Хорошее качество сварки; могут возникнуть брызги | Чистые, точные сварные швы с минимальным брызг |
| Толщина материала | Обычно используется для средних и толстых материалов | Особенно подходит для тонких материалов и точных работ |
| Требования навыков | Относительно легко учиться | Требуется более тесная координация и практика |
| Автоматизация | Легко интегрируется в автоматизированное производство | Может быть автоматизирован, но ручной TIG требует большего контроля оператора |
| Защитный газ | Аргон, CO₂ или газовые смеси, в зависимости от применения | В основном аргон; также могут использоваться смеси гелия |
Сварка MIG обычно происходит быстрее, чем сварка TIG, потому что ее проволочный электрод непрерывно подается в сварочную пулу. Это позволяет повысить скорость осаждения и делает MIG подходящим для производственных сред с длинными сварными швами или большим количеством материала.
Сварка TIG требует более ручной координации, особенно когда используется отдельный присадочный стержень. В результате, это, как правило, медленнее и менее производительно, когда требуется большое количество присадочного металла.
Оба процесса могут производить высококачественные сварные швы, но они предлагают разные уровни контроля.
Сварка TIG позволяет точно контролировать добавление дуги и присадочного металла, что делает ее полезной для тонких материалов, сложных соединений и применений, требующих чистых сварных швов.
MIG сварки предлагает более высокую производительность и может производить последовательные сварные швы при правильном контролировании. Однако чрезмерное тепловыделение, неправильные параметры или плохая техника могут привести к искажению, брызг или другим дефектам сварки.
Фактическая тепловая мощность зависит от сварочного тока, напряжения, скорости движения, конструкции соединения и толщины материала, а не только от процесса.
Сварка МИГ обыкновенно использована для средних и толстых материалов из-за своей относительно высокой скорости осаждения. Его также можно использовать на тонких материалах с соответствующими диаметрами проволоки и параметрами сварки.
Сварка TIG особенно подходит для тонких листов, труб и небольших компонентов, где важен точный контроль нагрева. Он также может сваривать более толстые секции, хотя производительность может быть ниже.
Оба процесса могут использоваться на нержавеющей стали, алюминии, никелевых сплавах и других металлах с подходящими материалами наполнителя, защитными газами и сварочными процедурами.
Стоимость часто является решающим фактором. MIG и TIG значительно отличаются как по стоимости оборудования, так и по частичным расходам.
💡Специальные материалы, например, никелевые сплавы:При работе со сплавами на основе никеля, титаном или суперсплавами выбор присадочного металла становится критическим. Мы предлагаем выделенные провода заварки сплава никеля МИГ/ТИГ для обеспечения коррозионной устойчивости и высокотемпературного представления:https://www.ronscowire.com/product.
Границы между процессами становятся размытыми. Автоматизация и гибридные системы теперь обеспечивают качество и производительность.
| Ваша ситуация | Рекомендуемый процесс |
|---|---|
| Неопытный сварщик, хочет легкого старта | МИГ |
| Большой объем, чувствительный к времени, чувствительный к затратом | МИГ |
| Толстые стальные плиты, структурная сталь, тяжелые разделы | МИГ |
| Нужны чистые косметические сварные швы без брызг | TIG |
| Тонкие материалы, алюминий, титан, экзотические металлы | TIG |
| Критические сварные швы, требующие рентгеновского контроля или санитарных норм | TIG |
| Требуется качество корневого прохода и высокоскоростное заполнение | Гибридная система MIG TIG |
MIG и TIG служат разным целям. MIG-чемпион по производительности. Он быстрый, простой в освоении и экономичный для толстых сечений и работы с большим объемом. TIG-это точный выбор. Он производит красивые, чистые сварные швы с минимальными искажениями, что делает его идеальным для тонких материалов, критических соединений и высокоценных компонентов.
Для большинства производственных цехов держать оба процесса под рукой-лучшая стратегия. Используйте MIG для основной части производства и TIG для детализации и высокого внешнего вида сварных швов. С гибридными автоматизированными системами на подъеме, вам больше не придется выбирать между скоростью и качеством.
Понимание преимуществ и недостатков каждого процесса облегчает определение того, какой из них подходит для конкретного приложения.
В общем, сварка MIG больше подходит для приложений, ориентированных на производительность, в то время как сварка TIG предпочтительнее, когда точность и внешний вид сварки являются основными приоритетами.
Помимо сварки MIG и TIG, сварка палкой-еще один широко используемый процесс дуговой сварки.
Ручная сварка, также известная как экранированная металлическая дуговая сварка (SMAW), использует расходный электрод, покрытый флюсом. Во время сварки флюс генерирует защитные газы и образует шлак для защиты сварочного бассейна.
| Сравнение | MIG сварки | Сварка TIG | Придерживайтесь сварки |
|---|---|---|---|
| Электрод | Расходный провод | Не-потребляемый вольфрам | Расходный электрод с флюсовым покрытием |
| Экранирование | Внешний защитный газ | Внешний защитный газ | Флюс покрытие |
| Скорость сварки | Обычно быстро | Обычно медленно | Умеренный |
| Уровень навыков | Относительно легко учиться | Труднее освоить | Требуется практика |
| Наружное использование | Ограниченный по ветру | Ограниченный по ветру | Обычно более подходит |
| Общие приложения | Производство и изготовление | Прецизионная сварка и тонкие материалы | Строительство, техническое обслуживание и полевой ремонт |
Ручная сварка часто предпочтительна для наружного строительства, технического обслуживания и ремонтных работ, поскольку она не требует внешнего защитного газа.
Это также полезно в местах, где транспортировка газовых баллонов или эксплуатация оборудования, защищенного газом, неудобны.
Однако, Ручная сварка обычно производит шлак, который должен быть удален после сварки, и его скорость осаждения и внешний вид сварного шва могут быть менее благоприятными в некоторых применениях.
Самый лучший сваривая процесс зависит от материала, толщины, совместного дизайна, и требований к продукции. Следующие примеры показывают, как MIG и TIG сварки используются в различных отраслях промышленности.
И MIG и TIG сварки широко используются для изготовления нержавеющей стали.
Выберите MIG для повышения эффективности производства и больших производственных работ. Выберите TIG для тонких сечений, прецизионных соединений и применений, где внешний вид сварного шва особенно важен.
Алюминий обладает высокой теплопроводностью и образует на своей поверхности стабильный оксидный слой. Эти характеристики делают контроль нагрева и подготовку поверхности важными.
MIG, как правило, более продуктивен для более крупных алюминиевых компонентов и изготовления больших объемов. TIG больше подходит для тонких материалов и применений, требующих большего контроля над сварочной ванной.
Никелевые сплавы широко используются в химической обработке, нефти и газа, производстве электроэнергии и морской технике из-за их коррозионной стойкости и высокотемпературных характеристик.
И заварка МИГ и ТИГ можно использовать для сплавов никеля, но выбор зависит от компонентной конструкции, материальной толщины, сваривая положения, и требований к продукции.
Сварка МИГ соответствующая для применений требуя более высоких тарифов осаждения и эффективности продукции. Его можно использовать для более толстых сечений, более крупных компонентов и более длинных сварных швов.
Например, ERNiCrMo-3-это широко используемая классификация наполнителей из никелевого сплава для применений из сплава 625 и некоторых разнородных металлических соединений, в соответствии с применимыми требованиями к основному металлу и квалифицированной процедурой сварки.
Сварка TIG часто выбирается для тонкостенных компонентов из никелевого сплава, прецизионных соединений, корневых проходов и применений, требующих тщательного контроля сварочной ванны.
Заполнительные стержни TIG сплава никеля доступны в различных классификациях для того чтобы соответствовать основному материалу и условиям эксплуатации. ERNiCrMo-3 также обычно используется в качестве присадочного металла TIG для подходящих применений из сплава 625.
MIG, как правило, более подходит, когда скорость осаждения и эффективность производства являются приоритетными. TIG часто предпочтительнее, когда точность, качество корневого прохода или контроль тонких материалов более важны.
Правильный присадочный металл должен быть выбран в соответствии с составом основного металла, условиями обслуживания, применимыми стандартами и квалифицированной процедурой сварки.
Для сварочных материалов из никелевого сплава изучите нашиПровода заварки MIGИСтержни для наполнения TIG.
Мы поставляем провода МИГ сплава никеля и присадочные стержни ТИГ для требовательных промышленных применений. Поделитесь своей сортом сплава, спецификациями и требованиями к количеству с нашей командой, чтобы получить индивидуальную котировку.
Запросить цитату →
Сварка MIG и TIG используются в автомобильной промышленности, но их применение отличается.
MIG, как правило, более практичен для обычного ремонта кузова и производственных работ. TIG больше подходит для специализированного изготовления и приложений, требующих большей точности.
Соответствующая процедура также зависит от материала автомобиля, конструкции компонентов и требований производителя к ремонту.
Ни один процесс не является универсально лучшим. Сварка МИГ вообще лучше для скорости, урожайности, и применений требуя более высоких тарифов низложения. Сварка TIG больше подходит для прецизионных работ, тонких материалов и применений, требующих отличного внешнего вида сварного шва.
Лучший выбор зависит от материала, совместного дизайна, производственных требований и стандартов качества.
Да. Сварные швы TIG могут быть такими же прочными, как сварные швы MIG, когда используется правильный присадочный металл, параметры сварки и процедуры.
Прочность сварки зависит от свойств основного металла, выбора наполнителя, проникновения, совместной конструкции и качества сварки. Процесс сварки сам по себе не определяет прочность готового соединения.
Для большинства новичков сварку MIG легче освоить в первую очередь.
Его проволочный электрод с непрерывной подачей упрощает добавление присадочного металла, позволяя новичкам сосредоточиться на движении резака, скорости движения и управлении сварочным бассейном.
Сварка TIG требует большей координации, потому что сварщик должен управлять горелкой и присадочным стержнем отдельно. Тем не менее, новички могут начать с любого процесса в зависимости от их целей обучения и предполагаемых приложений.
Сварка TIG, как правило, считается более трудным для освоения, чем сварка MIG, поскольку она требует точной координации горелки, вольфрамового электрода, присадочного стержня и теплового ввода.
Однако, сваривая затруднение также зависит от материала, совместной конфигурации, сваривая положения, и необходимого качественного уровня.
Сварщики TIG могут зарабатывать больше в некоторых отраслях, потому что специализированная работа TIG требует передовых навыков и опыта. Это особенно верно в применениях включая нержавеющую сталь, алюминий, сплавы никеля, космические компоненты, и критический тубопровод.
Тем не менее, сварщики MIG также могут получать конкурентоспособную заработную плату, особенно в крупнообъемном производстве, промышленном изготовлении и автоматизированных сварочных операциях.
Фактический доход зависит от местоположения, отрасли, квалификации, опыта и должностных обязанностей, а не только от процесса сварки.
Да. Сварку MIG и TIG можно использовать на одном и том же компоненте или проекте, когда разные секции имеют разные требования к сварке.
Например, сварка TIG может использоваться для корневых проходов или прецизионных соединений, в то время как сварка MIG может использоваться для последующего заполнения и проходов крышки для повышения производительности.
Выбор должен быть совместим с основным материалом, присадочными металлами, совместной конструкцией и квалифицированной процедурой сварки. Не каждая комбинация соединений или материалов подходит для такого подхода.
Сварка MIG и TIG являются важными процессами в современном производстве металлов, но они служат разным целям.
Сварка МИГ вообще лучший выбор для применений требуя более высоких скорости заварки, урожайности, и тарифов низложения. Сварка TIG больше подходит для точных работ, тонких материалов и применений, где качество сварки и внешний вид особенно важны.
Выбирая процесс заварки, рассмотрите основное вещество, толщину, совместный дизайн, требования к продукции, и условия окончательного обслуживания.
Выбор правильного процесса сварки-это только часть уравнения. Выбор подходящего присадочного металла не менее важен для достижения надежных характеристик сварного шва.
Если вы ищете провода МИГ сплава никеля или присадочные стержни ТИГ, то свяжитесь наша команда наSupport@ronsteel.comОбсудить ваши материальные требования и потребности применения.
Ronsco доверенный глобальный поставщик проводов заварки сплава никеля и нержавеющей стали, включая серию Inconel, Hastelloy, и Monel. Наши продукты производятся в соответствии с отраслевыми стандартами и широко используются в сложных приложениях, таких как аэрокосмическая промышленность, нефть и газ, химическая обработка и производство электроэнергии. Изучите наш ресурсный центр для получения последних отраслевых идей, знаний о продуктах и технических рекомендаций.
Свяжитесь мыДля цитаты или технической помощи.


 русский язык
 Español
 English
 اللغة العربية